Domain jdmc.de kaufen?
Wir ziehen mit dem Projekt
jdmc.de um.
Sind Sie am Kauf der Domain
jdmc.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain jdmc.de kaufen?
Welche Fragen habe ich zum Tuning der KTM 690 SMC R?
Es gibt verschiedene Fragen, die man zum Tuning der KTM 690 SMC R haben könnte. Zum Beispiel könnte man sich fragen, welche Teile man austauschen oder modifizieren kann, um die Leistung des Motorrads zu verbessern. Man könnte auch Fragen haben, wie sich das Tuning auf die Zuverlässigkeit und Haltbarkeit des Motorrads auswirkt. Zudem könnte man sich fragen, welche Auswirkungen das Tuning auf den Kraftstoffverbrauch und die Emissionswerte hat. **
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **

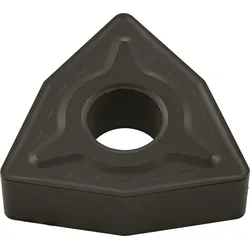
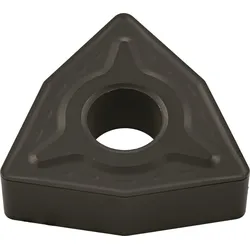
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30:
-
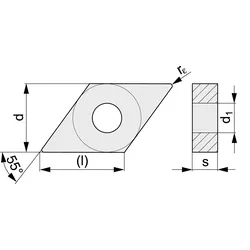
Wendeschneidplatte SOMT09T304-R PMK30 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,09 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,09 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,32 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,25 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 265 m/min in Stahl / 155 m/min in Rostfrei / 250 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DNMG150612-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 6,35mm · l: 15,5mm · d: 12,7mm · r: 1,2mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 3 mm in Stahl / 3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1,2 mm in Stahl / 1,2 mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,3 mm/U in Stahl / 0,25 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / 75 m/min in Rostfrei / 140 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 170 m/min in Stahl / 100 m/min in Rostfrei / 160 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle150,70 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080412-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 1,2mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 5 mm in Stahl / 3,8 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 3 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1,5 mm in Stahl / 1,5 mm in Rostfrei / 1,5 mm in Guss / - mm in NE-Metalle / 1,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,25 mm/U in Stahl / 0,25 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,25 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,7 mm/U in Stahl / 0,53 mm/U in Rostfrei / 0,7 mm/U in Guss / - mm/U in NE-Metalle / 0,42 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 220 m/min in Stahl / 130 m/min in Rostfrei / 205 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 320 m/min in Stahl / 190 m/min in Rostfrei / 300 m/min in Guss / - m/min in NE-Metalle / 95 m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DNMG150608-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 6,35mm · l: 15,5mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 4,5 mm in Stahl / 3,4 mm in Rostfrei / 4,5 mm in Guss / - mm in NE-Metalle / 2,7 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,48 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,48 mm/U in Guss / - mm/U in NE-Metalle / 0,29 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle150,70 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Wie lackiere ich die Felgen eines Honda CBR 500 R von 2016?
Um die Felgen eines Honda CBR 500 R von 2016 zu lackieren, sollten Sie zuerst die Felgen gründlich reinigen und entfetten. Anschließend sollten Sie die Felgen leicht anschleifen, um eine bessere Haftung des Lackes zu gewährleisten. Danach können Sie den gewünschten Lack auftragen, indem Sie mehrere dünne Schichten auftragen und zwischen den Schichten trocknen lassen. Zum Schluss sollten Sie den Lack versiegeln, um eine längere Haltbarkeit zu gewährleisten. **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
-
Ist R^q ein Q-Vektorraum in R?
Ja, R^q ist ein Q-Vektorraum in R, da es eine abgeschlossene Menge von Vektoren in R ist, die abgeschlossen unter Addition und Skalarmultiplikation mit rationalen Zahlen ist. **

Was ist besser DVD R oder DVD R?
Was ist besser DVD R oder DVD R? DVD-R und DVD+R sind zwei verschiedene Formate für beschreibbare DVDs. DVD-R wird von den meisten DVD-Playern und DVD-Brennern unterstützt, während DVD+R eine etwas neuere Technologie ist. Beide Formate bieten ähnliche Speicherkapazitäten und Geschwindigkeiten, aber DVD+R hat möglicherweise eine leicht bessere Kompatibilität mit älteren Geräten. Letztendlich hängt die Wahl zwischen DVD-R und DVD+R von den spezifischen Anforderungen und Geräten ab, die verwendet werden sollen. **
Wie wird der Buchstabe "r" bzw. "R" ausgesprochen?
Der Buchstabe "r" wird im Deutschen als stimmhafter alveolarer Vibrant (Zungenspitzen-R) ausgesprochen. Beim "R" handelt es sich um einen Konsonanten, bei dem die Zungenspitze gegen den Zahndamm oder die Alveolen (Zahnbögen) gedrückt wird und dabei vibriert. Die genaue Aussprache kann jedoch je nach Region variieren. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30:
-
Wendeschneidplatte WNMG080408-M PMK30 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 5,6 mm in Stahl / - mm in Rostfrei / 5,6 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / - mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,17 mm/U in Stahl / - mm/U in Rostfrei / 0,17 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,52 mm/U in Stahl / - mm/U in Rostfrei / 0,52 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / - m/min in Rostfrei / 140 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 275 m/min in Stahl / - m/min in Rostfrei / 260 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080408-R PMK35 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 5 mm in Stahl / 3,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,55 mm/U in Stahl / 0,41 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK30 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,09 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,09 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,32 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,25 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 265 m/min in Stahl / 155 m/min in Rostfrei / 250 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DNMG150612-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 6,35mm · l: 15,5mm · d: 12,7mm · r: 1,2mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 3 mm in Stahl / 3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1,2 mm in Stahl / 1,2 mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,3 mm/U in Stahl / 0,25 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / 75 m/min in Rostfrei / 140 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 170 m/min in Stahl / 100 m/min in Rostfrei / 160 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle150,70 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Fragen habe ich zum Tuning der KTM 690 SMC R?
Es gibt verschiedene Fragen, die man zum Tuning der KTM 690 SMC R haben könnte. Zum Beispiel könnte man sich fragen, welche Teile man austauschen oder modifizieren kann, um die Leistung des Motorrads zu verbessern. Man könnte auch Fragen haben, wie sich das Tuning auf die Zuverlässigkeit und Haltbarkeit des Motorrads auswirkt. Zudem könnte man sich fragen, welche Auswirkungen das Tuning auf den Kraftstoffverbrauch und die Emissionswerte hat. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
-
Wie lackiere ich die Felgen eines Honda CBR 500 R von 2016?
Um die Felgen eines Honda CBR 500 R von 2016 zu lackieren, sollten Sie zuerst die Felgen gründlich reinigen und entfetten. Anschließend sollten Sie die Felgen leicht anschleifen, um eine bessere Haftung des Lackes zu gewährleisten. Danach können Sie den gewünschten Lack auftragen, indem Sie mehrere dünne Schichten auftragen und zwischen den Schichten trocknen lassen. Zum Schluss sollten Sie den Lack versiegeln, um eine längere Haltbarkeit zu gewährleisten. **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30
-
Wendeschneidplatte WNMG080412-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 1,2mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 5 mm in Stahl / 3,8 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 3 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1,5 mm in Stahl / 1,5 mm in Rostfrei / 1,5 mm in Guss / - mm in NE-Metalle / 1,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,25 mm/U in Stahl / 0,25 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,25 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,7 mm/U in Stahl / 0,53 mm/U in Rostfrei / 0,7 mm/U in Guss / - mm/U in NE-Metalle / 0,42 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 220 m/min in Stahl / 130 m/min in Rostfrei / 205 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 320 m/min in Stahl / 190 m/min in Rostfrei / 300 m/min in Guss / - m/min in NE-Metalle / 95 m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DNMG150608-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 6,35mm · l: 15,5mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 4,5 mm in Stahl / 3,4 mm in Rostfrei / 4,5 mm in Guss / - mm in NE-Metalle / 2,7 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,48 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,48 mm/U in Guss / - mm/U in NE-Metalle / 0,29 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle150,70 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080408-F UNI35 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 2,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / 0,8 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,17 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,45 mm/U in Stahl / 0,41 mm/U in Rostfrei / 0,45 mm/U in Guss / - mm/U in NE-Metalle / 0,36 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 155 m/min in Stahl / 85 m/min in Rostfrei / 130 m/min in Guss / - m/min in NE-Metalle / 25 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 150 m/min in Rostfrei / 230 m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle126,54 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DNMG110408-M PMK30 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 3,81mm · s: 4,76mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 3 mm in Stahl / - mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / - mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / - mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / - mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 140 m/min in Stahl / - m/min in Rostfrei / 130 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / - m/min in Rostfrei / 230 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle139,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
-
Ist R^q ein Q-Vektorraum in R?
Ja, R^q ist ein Q-Vektorraum in R, da es eine abgeschlossene Menge von Vektoren in R ist, die abgeschlossen unter Addition und Skalarmultiplikation mit rationalen Zahlen ist. **
-
Was ist besser DVD R oder DVD R?
Was ist besser DVD R oder DVD R? DVD-R und DVD+R sind zwei verschiedene Formate für beschreibbare DVDs. DVD-R wird von den meisten DVD-Playern und DVD-Brennern unterstützt, während DVD+R eine etwas neuere Technologie ist. Beide Formate bieten ähnliche Speicherkapazitäten und Geschwindigkeiten, aber DVD+R hat möglicherweise eine leicht bessere Kompatibilität mit älteren Geräten. Letztendlich hängt die Wahl zwischen DVD-R und DVD+R von den spezifischen Anforderungen und Geräten ab, die verwendet werden sollen. **
-
Wie wird der Buchstabe "r" bzw. "R" ausgesprochen?
Der Buchstabe "r" wird im Deutschen als stimmhafter alveolarer Vibrant (Zungenspitzen-R) ausgesprochen. Beim "R" handelt es sich um einen Konsonanten, bei dem die Zungenspitze gegen den Zahndamm oder die Alveolen (Zahnbögen) gedrückt wird und dabei vibriert. Die genaue Aussprache kann jedoch je nach Region variieren. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.